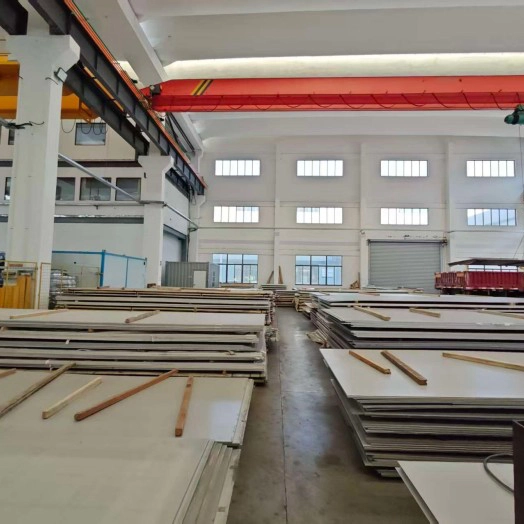
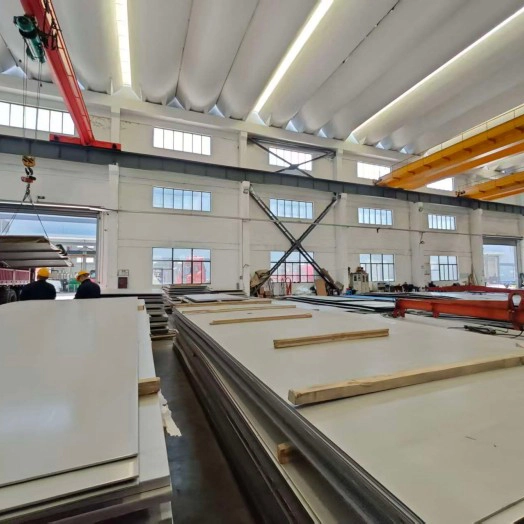
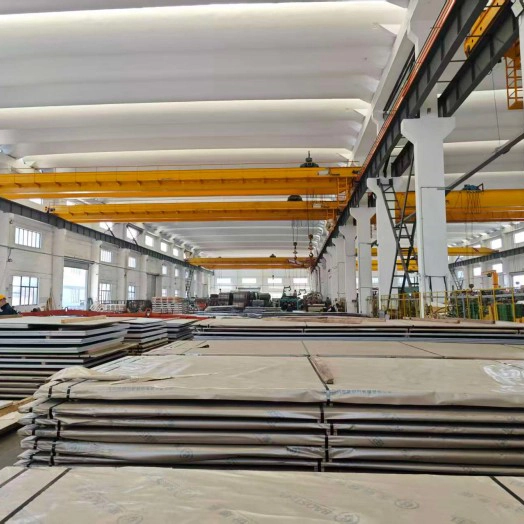
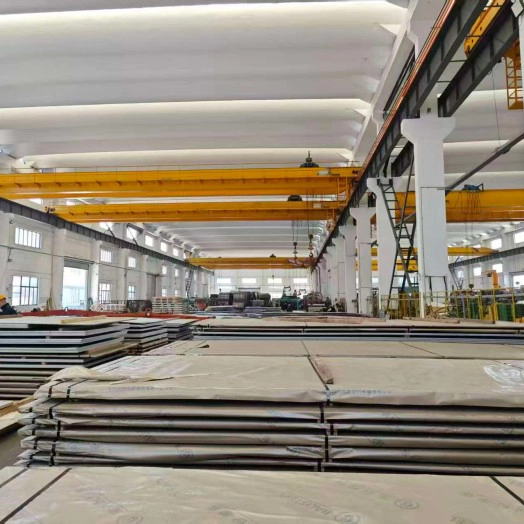
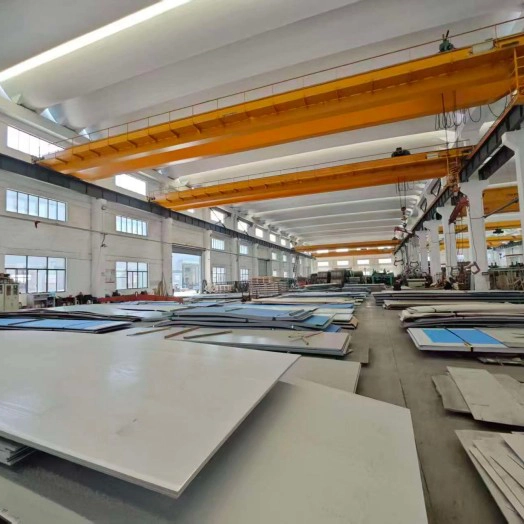
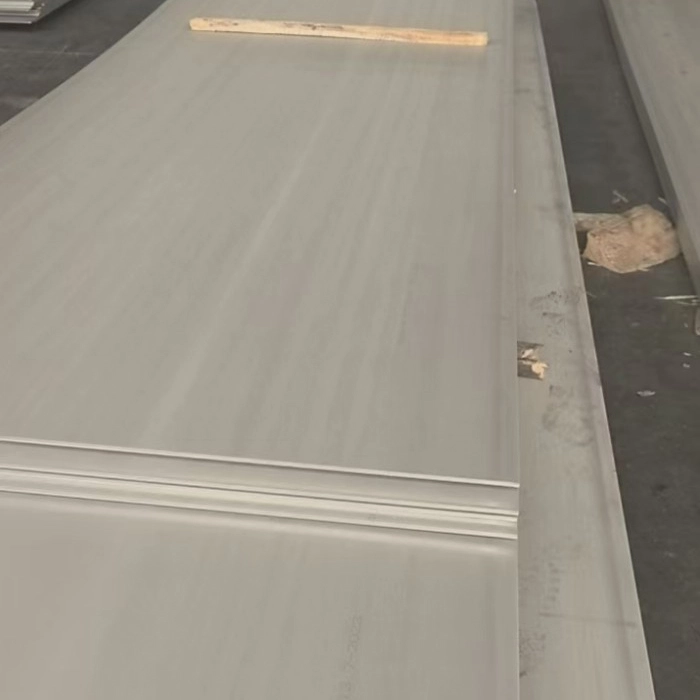
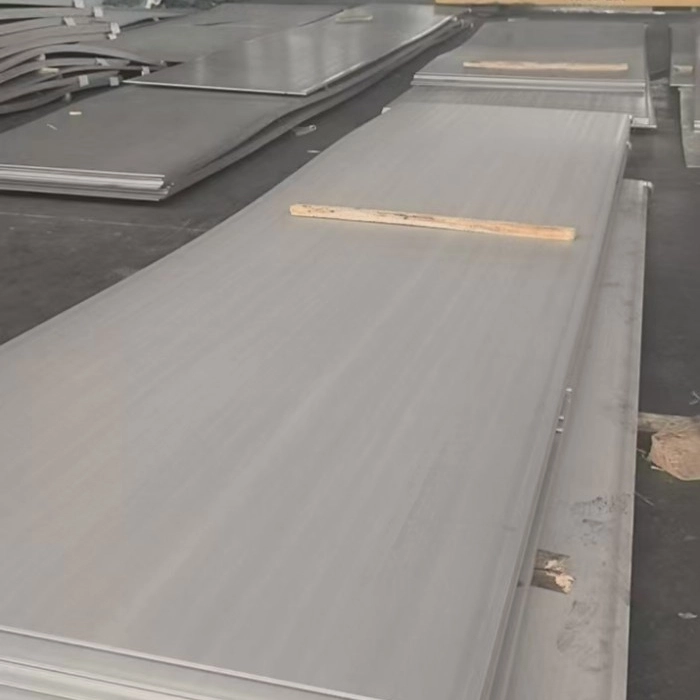
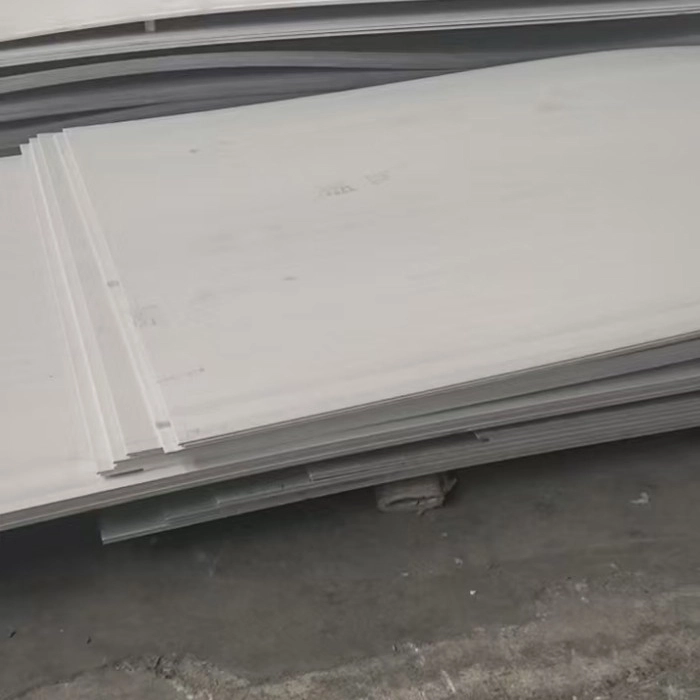
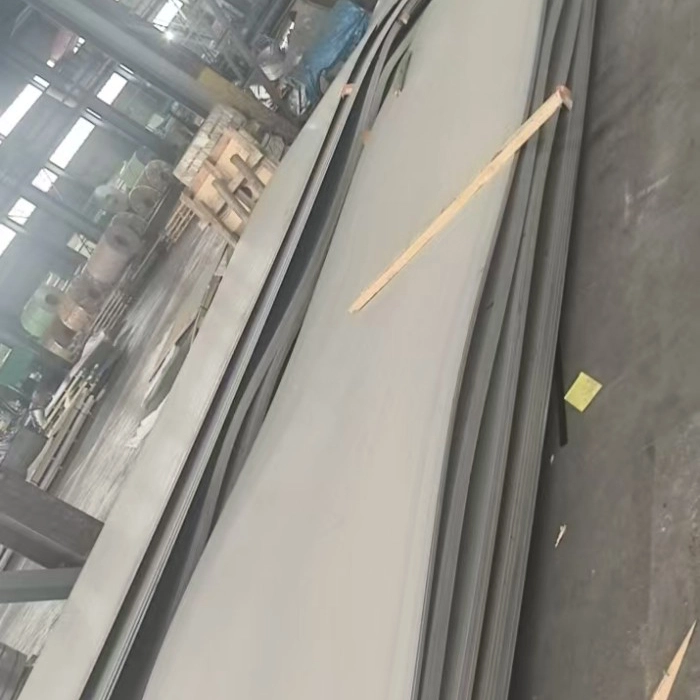
Hotzean ijetzitako altzairu herdoilgaitzezko xafla
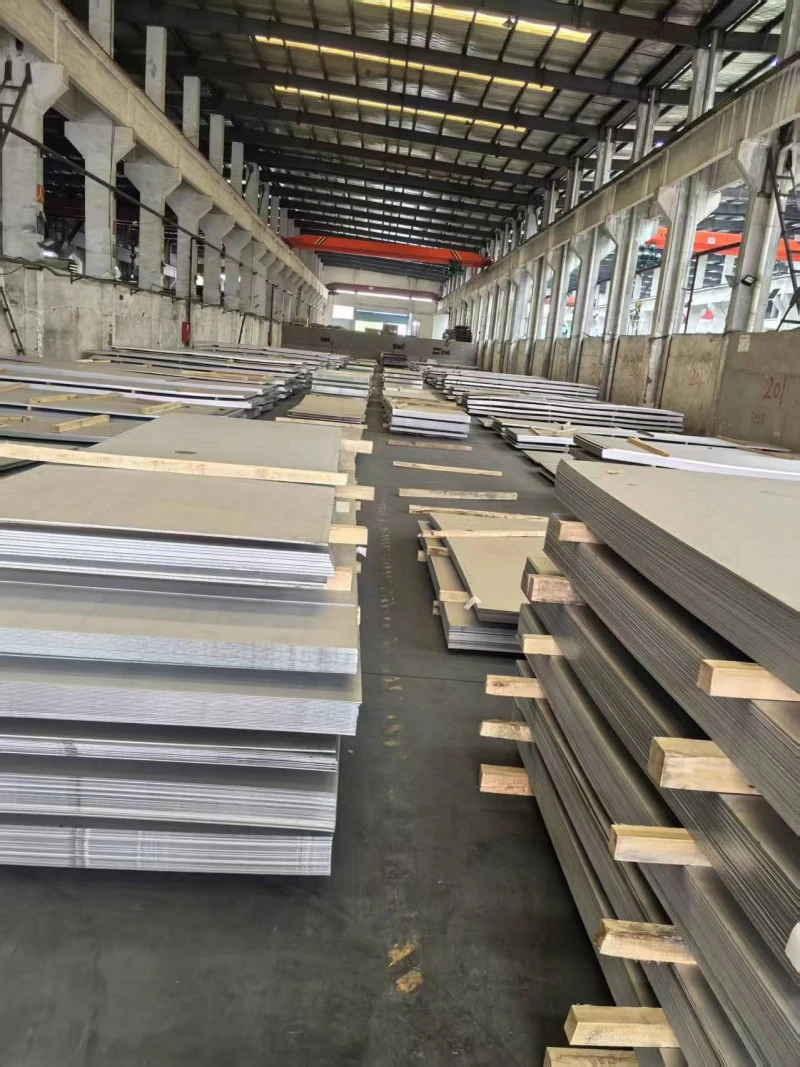
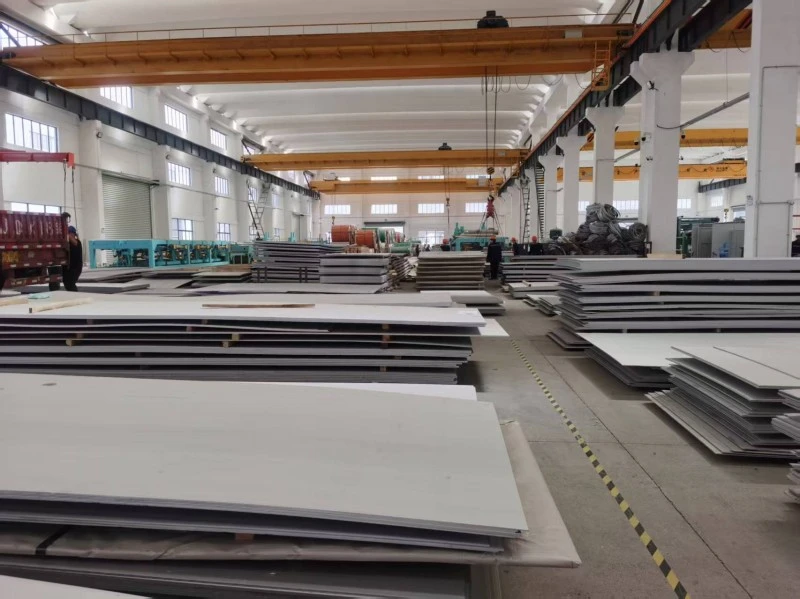
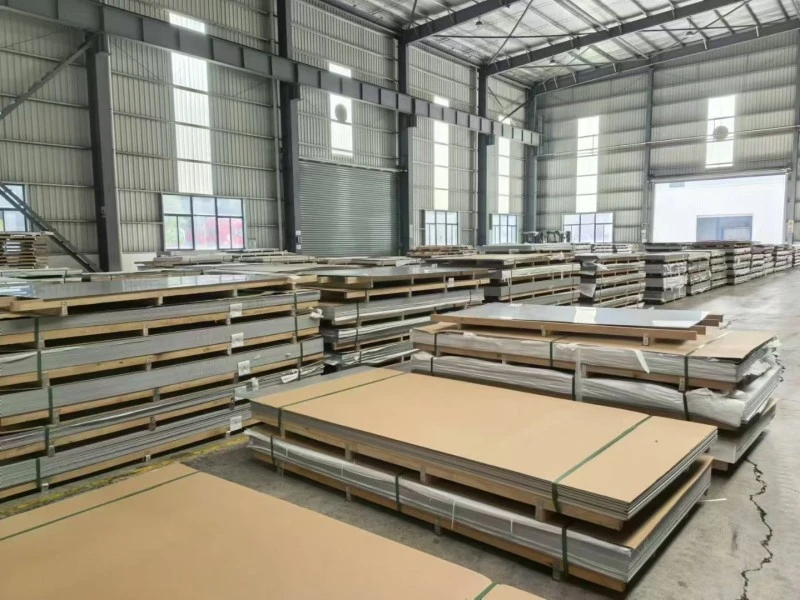
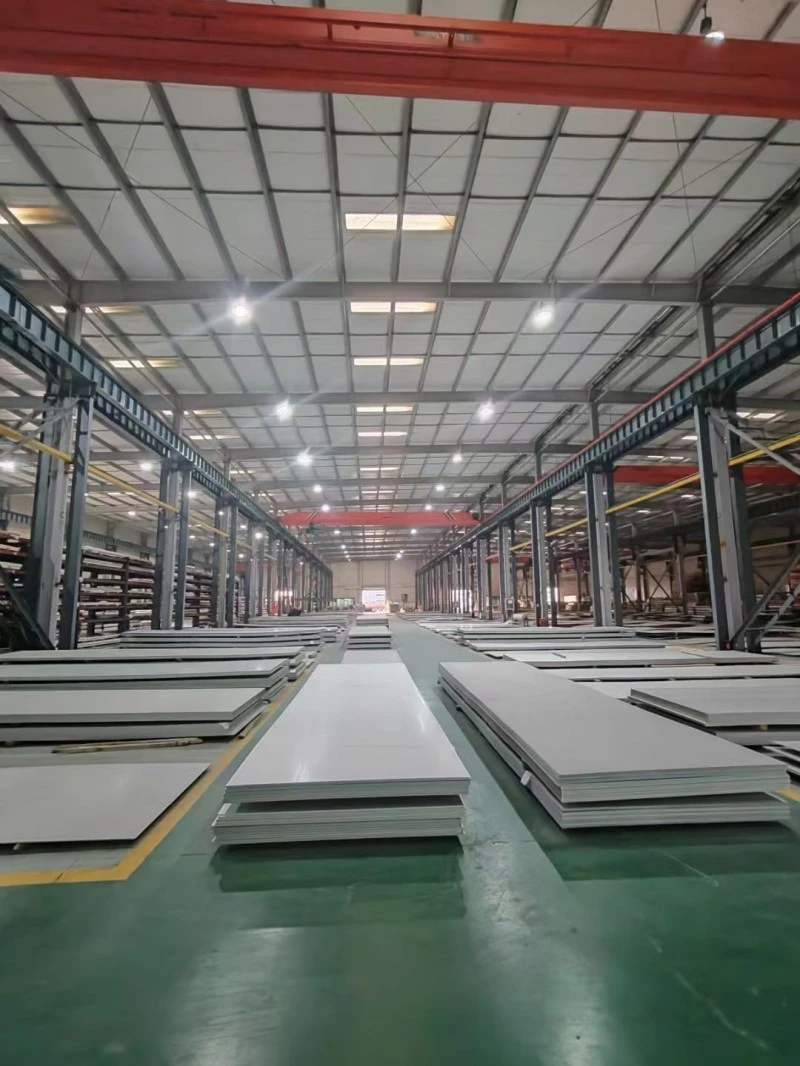
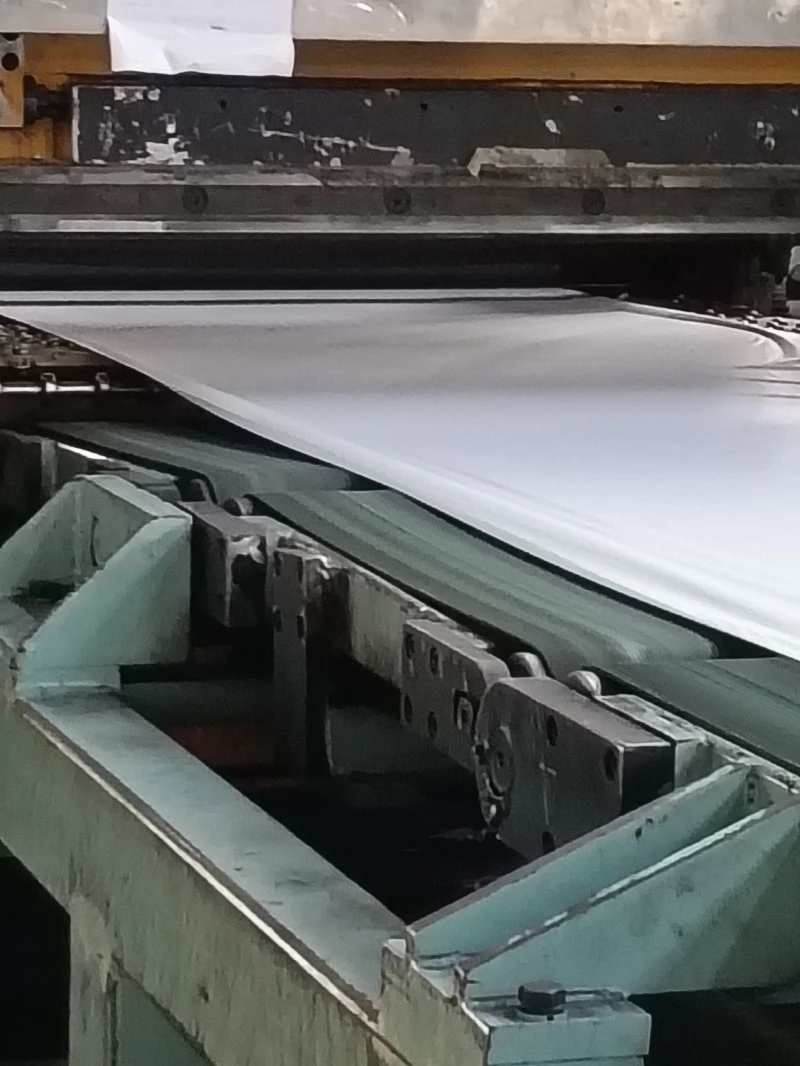
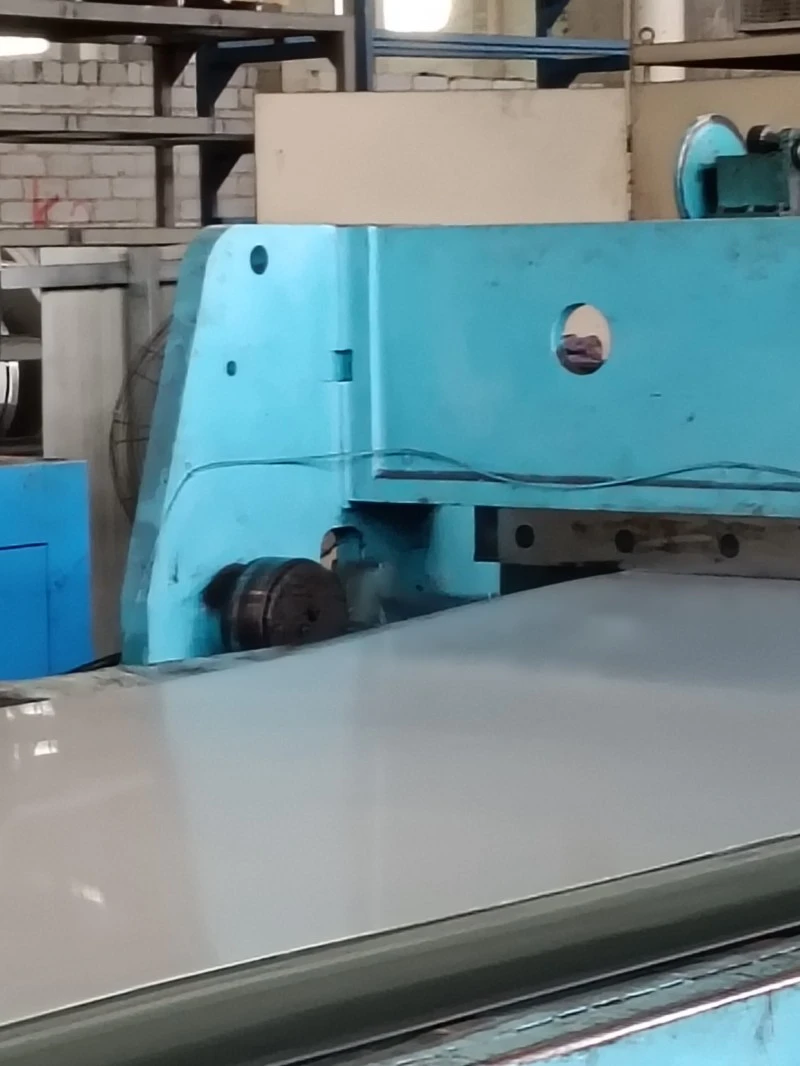
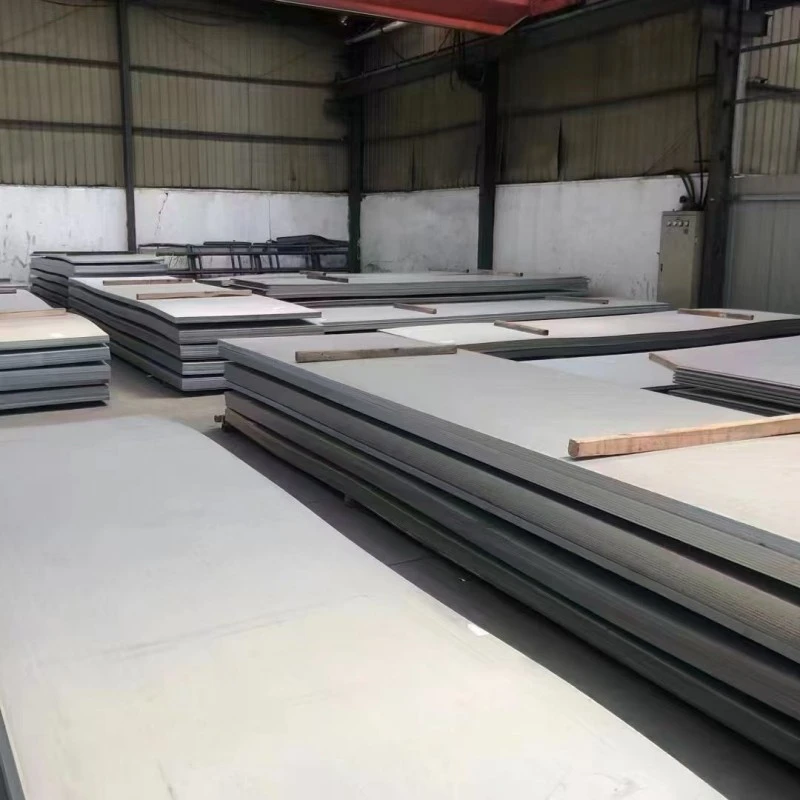
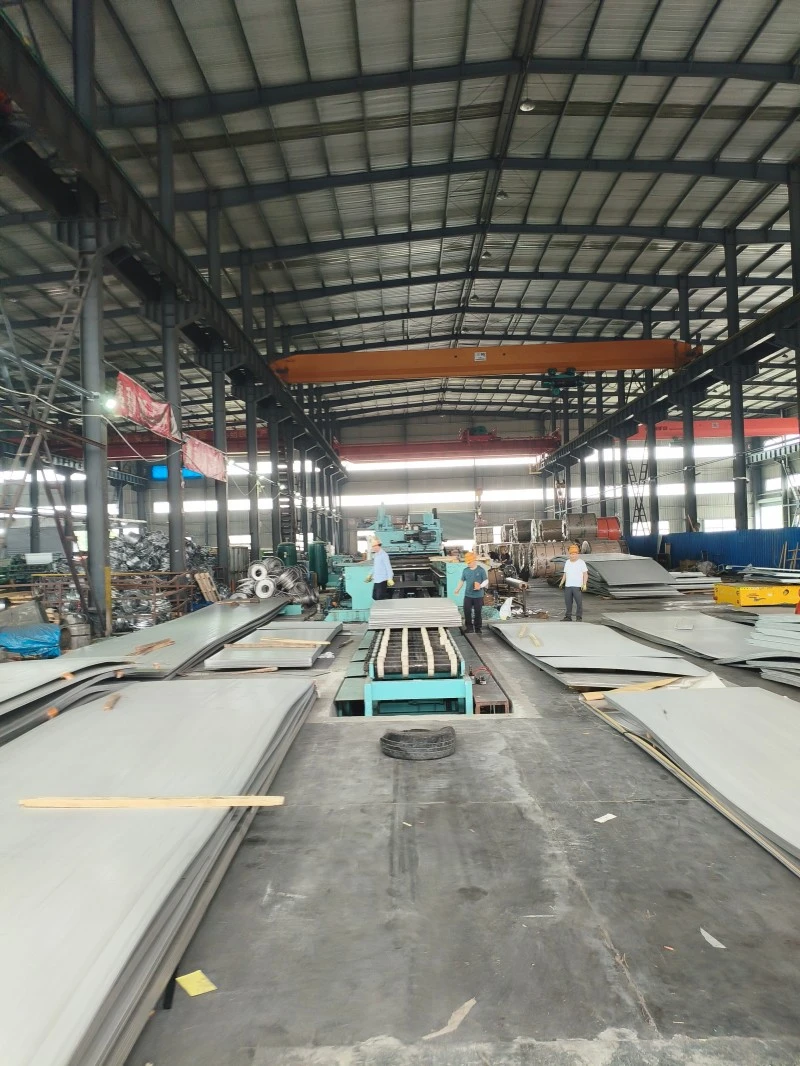
Altzairu herdoilgaitzezko xafla fabrikatzaileek beroan eta hotzean ijetzitako altzairu herdoilgaitzezko xafla sorta osoa eskaintzen dute, material nagusiak eta behar pertsonalizatuak estaliz. Beroan ijetzitako xaflek 201, 304 eta 316L bezalako kalifikazioak dituzte, 1,5-14 mm bitarteko lodiera duten bobina meheetarako eta 75 mm-tik gorako plaka ertain eta lodietarako. Korronte nagusien zabalerak 1500 mm, 1800 mm eta 2000 mm-koak dira, NO.1 desugertutako eta beltzaren akabera estandarrekin. Txinako lantegi nagusiek luzera pertsonalizatua berdintzea, ebaketa irregularra eta alakatzea onartzen dute. Hotzean ijetzitako xaflak 0,3-6 mm arteko lodiera dute, 8 mm arteko lodiera dutenak. Zabalera nagusiak 1000 mm, 1219 mm eta 1500 mm-koak dira, 1219 × 2438 mm-ko tamaina estandarrarekin. Oinarrizko gainazalak 2B eta BA dira, eskuiladun, ispilu eta erliebe apaingarrirako gainazal aukerarekin. Luzera pertsonalizatuko ebaketa eta zehaztasun ebaketa onartzen dira.
Hotzean ijetzitako altzairu herdoilgaitzezko xafla eta beroan ijetzitako altzairu herdoilgaitzezko xafla dira altzairu herdoilgaitzezko xaflaren bi kategoria nagusiak. Ez dira bi material paralelo, aitzitik, gorako eta beherako prozesuak ordezkatzen dituzte: hotzean ijetzitako xafla guztiak beroan ijetzitako bobina/xaflaz eginak dira lehengai gisa, giro-tenperaturan prozesatzen dira doitasun anitzen ijezketa eta akabera prozesuen bidez. Bien arteko aldea ijezketa-tenperaturan eta prozesatzeko sakoneran dagoen desberdintasunetatik dator, azken finean, gainazaleko kalitatean, dimentsio-zehaztasunean, propietate mekanikoetan, agertoki aplikagarrietan eta kontratazio-kostuetan estratifikazio nabarmena eragiten du.
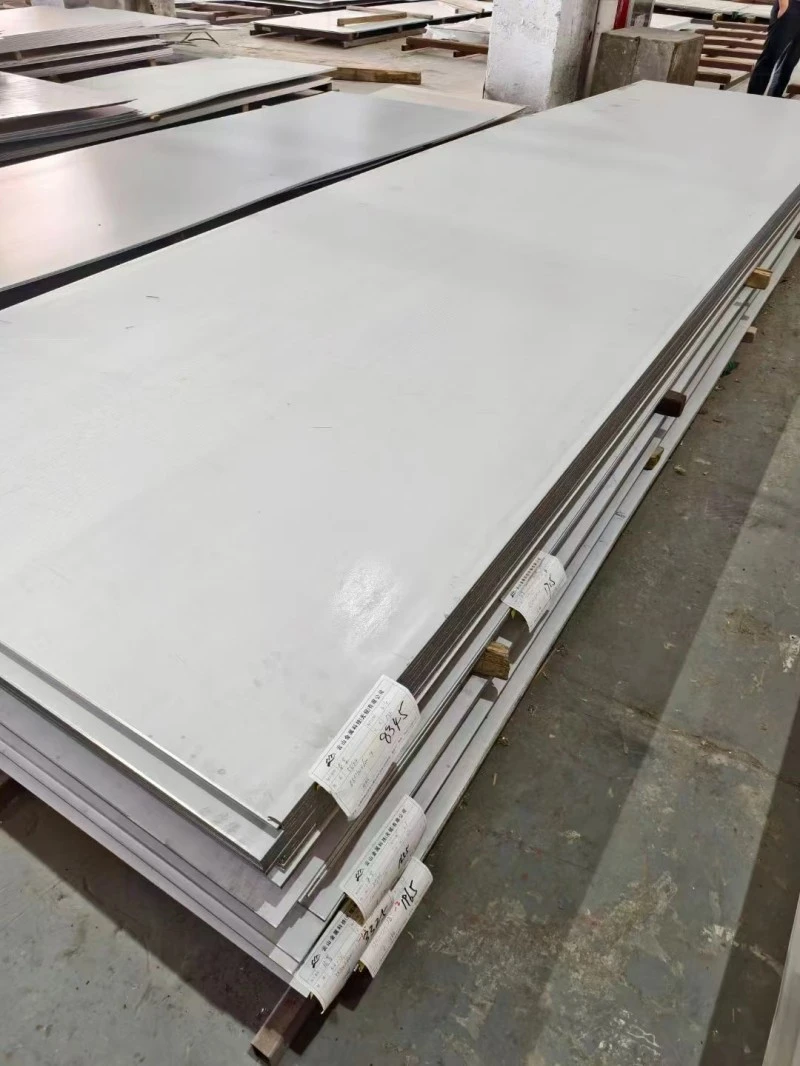
Beroan ijetzitako altzairu herdoilgaitzezko xafla: Tenperatura handiko birkristalizazioko ijezketa
Beroan ijezketa metalezko birkristalizazio-tenperaturatik gora egiten den ijezketa-prozesua da. Bere oinarrizko printzipioa tenperatura altuak erabiltzea da altzairuari plastikotasun bikaina emateko, xafla tamainaren murrizketa handia lortuz. Prozesu osoa honako hau da:
Etengabe galdatutako altzairuzko totxoa (150-200 mm-ko lodiera) → Oinezko labe batean berotzea 1100-1300 ℃-ra (austenizazio-tenperaturaren gainetik plastikotasuna bermatzeko) → Presio handiko uraren deskalifikazioa (azaleko oxidoaren eskala kenduz) → Behin eta berriz ijezketa errota batean (murrizketa handia, totxo lodiera arte) → 7-8 stand-eko akabera errota batean ijeztea (pixkanaka helburu lodiera mehetuz, xaflaren forma eta zabalera-perdoiak aldi berean kontrolatuz) → Fluxu laminarra hoztea bobinatzeko tenperaturara → Bobinatzeko makinaren harilkatu → Arrabolen sutondoko labearen soluzio errezisteak (plastizitatea leheneratu, barne tentsioa ezabatuz eta korrosioarekiko erresistentzia bermatuz) → Nahasketa azido oxidoaren eskala erresistentzia bermatuz → Luzera arte zirrikatzea/gurutzatzea → Ikuskapena eta ontziratzea.
Informazio gehigarria: Garrantzia ertaineko eta astuneko zehaztapenak (>10 mm) gehienbat beroan ijetzitako xafla bakar gisa saltzen dira, ez harilduta, baina zuzenean luzera moztuta, eta egitura-aplikazio astunetan erabiltzen dira; Beroan ijetzitako zehaztapen meheak (1,5-3 mm) bobinetan entregatzen dira eta gehienbat hodi soldatuak eta egitura-osagaien substratuetarako erabiltzen dira.
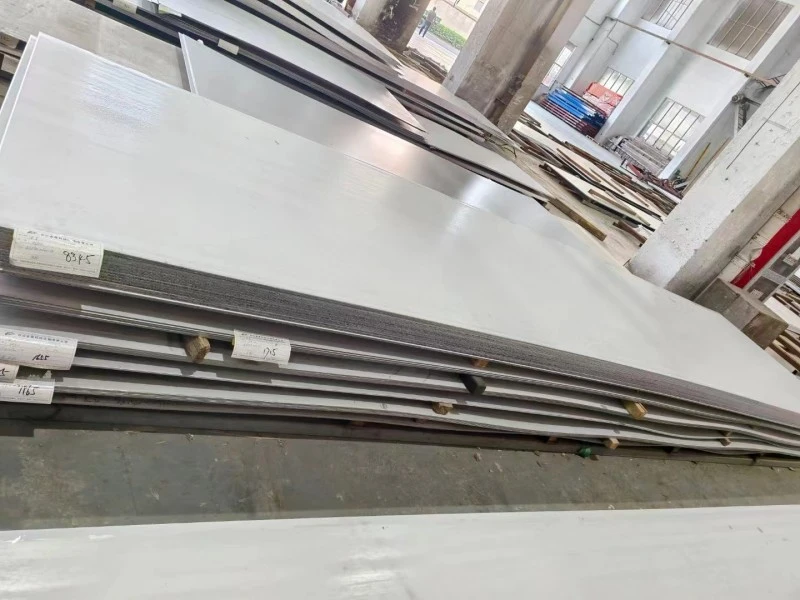
Hotzean ijetzitako altzairu herdoilgaitzezko xafla: giro-tenperaturan lan-gogortzeko ijezketa
Hotzeko ijezketa beroan ijetzitako bobinak erabiltzen ditu lehengai gisa eta erabat giro-tenperaturan egiten da. Presio mekanikoa xafla mehetzea eta zehaztasuna hobetzea lortzeko erabiltzen da. Prozesu osoa honako hau da:
Beroan ijetzitako bobina gordina → Desugertzea eta koipeztatzea (oxido-ezkata eta gainazaleko olioa ondo kentzen ditu hotzeko ijezketa-akatsak saihesteko) → Etengabeko ijezketa 4-6 stand hotzeko errota batean (xafla zehatz mehetzen du giro-tenperaturan, lana gogortzea eraginez; pasabide bakoitzean murrizketaren kontrol zehatza lodiera uniformea bermatzen du) → (Bitarteko lana oso gogorra ezabatzen du) → ijezketa jarraitzeko aukera ematen du) → Amaitutako produktuen errekuzitzea (bi mota: soluzio arrunta errekustea eta ondoren desugertzea 2B gainazala lortzeko; erretiro distiratsua hidrogenoaren babes-atmosferan egiten da, gainazal distiratsua eta ez-oxidatua lortuz, BA gainazala lortuz) → Nibelatzeko errota (erredukzio txikiko ijezketa xaflaren forma hobetzeko eta gainazalaren zimurtasuna kontrolatzeko) →Zazkartasuna eta luzera kontrolatzeko. bilgarri.
Osagarria: hotzean ijetzitako altzairuzko xafla gainazaleko tratamendu apaingarri guztien oinarrizko substratua da, eta hamaika gainazaleko efektutan prozesatu daitezke, hala nola eskuila, ispilu akabera, PVD estaldura, embossing eta grabatua.
Oinarrizko Desberdintasunen Konparazio Taula
| Konparazio neurriak | Beroan ijetzitako altzairu herdoilgaitzezko xafla | Hotz ijetzitako altzairu herdoilgaitzezko xafla |
| Oinarrizko Fabrikazio Prozesua | Altzairuzko totxoak 1100-1300 ℃-ko birkristalizazio-tenperaturatik gora berotzen dira, gero tenperatura altuetan ijeztu egiten dira zakar eta akabera errotak erabiliz. Eratu ondoren, recozitzea eta desugertzea jasaten ditu. | Beroan ijetzitako bobina/xaflaz egina, etengabe doitasunez ijetzitako giro-tenperaturan, gero errezibitu, desugertatu eta berdindu. Azalera akabera gehiago posible da. |
| Bidalketa Azalera Estandarra | Akabera nagusia NO.1 beroan ijetzitako gainazal desugertatua da, zilar-zuri akabera mate eta zakar batekin eta desugertze-markak ikusgai dituena; Desugertu gabeko gainazal beltz bat ere eskuragarri dago. | Akabera nagusia 2B hotzean ijetzitakoa da, zilar zuri-zuria duen gainazal leuna eta matea isla apur batekin. Dozenaka akabera daude eskuragarri, BA, ispilua, eskuilatua, xaflatua eta erliebea barne. |
| Tamaina sorta arrunta | Lodiera: 3,0 mm ~ 100 mm (batik bat lodiera ertaineko plakak, beroan ijetzitako bobina meheak 1,5 mm bezain meheak izan daitezke) | Lodiera: 0,3 mm ~ 6,0 mm (batez ere xafla meheak, hotzean ijetzitako lodiak 8 mm arte) |
| Zabalera: nagusiki 1250mm, 1500mm, 1800mm, 2000mm | Zabalera: batez ere 1000 mm, 1219 mm eta 1500 mm | |
| Dimentsio-tolerantziaren zehaztasuna | Lodierako tolerantzia nahiko handia da, oro har ± 0,1 ~ ± 0,3 mm, eta plakaren gainazalaren lautasuna batez bestekoa da. | Lodierako tolerantzia zehatza, normalean ± 0,02 ~ ± 0,05 mm. Gainazaleko lautasun handia, doitasun handiko prozesatzeko baldintzak betetzen ditu. |
| Propietate Mekanikoak | Plastikotasun eta gogortasun bikaina, soldagarritasun ona, erresistentzia apur bat txikiagoa, beroan lan egiteko eta egitura konformatzeko egokia. | Indar eta gogortasun handiagoak, dimentsio-egonkortasun ona eta gainazaleko kalitate bikaina, hotzean tolestu, estanpatu eta gainazaleko dekoraziorako egokia. |
| Oinarrizko eszenatoki aplikagarriak | Egitura industrialak, biltegiratze-tangak eta presio-ontziak, ekipamendu astunak, altzairuzko egiturak, beroan ijetzitako irristagaitzaren aurkako plakak, hodi-bridak, beroan lan egiteko piezak. | Aplikazioak: dekorazio-panel arkitektonikoak, sukaldeko tresnak eta etxetresna elektrikoak, doitasuneko hardwarea, ispilu/eskuilatutako/plateatutako substratuak, dekorazio-orriak apainduta, osagai elektronikoak. |
| Kontratazio kostuen posizionamendua | Ijezketa-prozesu gutxiago, kostu txikiagoa, tonaka prezioa, ontziratu gabeko material industrialetarako egokia. | Pasa anitzeko hotzeko ijezketa + Akabera prozesuak garestiak dira, beroan ijetzitakoak baino % 10 eta % 30 gehiago kostatzen dira material eta lodiera berdinerako; prezio-aldea handitzen da lodiera mehearekin. |
Gako-hautaketaren ohar osagarriak
1. Azalera tratatzeko Substratuaren muga: apaingarri oso apaingarri guztiek (8K ispilu akabera, eskuilatua, hareaztatua, PVD estaldura, akuafortea, dekorazio-errepresalia) hotzean ijetzitako 2B xafla erabiltzen dute substratu gisa; Beroan ijetzitako xaflak gainazal latza eta akats ugari ditu, eta ezinezkoa da kalitate handiko apaingarri-efektuak zuzenean prozesatzea, eta egiturazko aplikazio industrialetarako soilik egokia da.
2. Lodiera ez da estandar bereizgarri bakarra: industriak 1,5-3,0 mm-ko bobina meheak ditu eta 3,0-6,0 mm-ko lodiera hotzean ijetzitako xaflak ditu. Funtsezko aldea gainazaleko egoeran eta ijezketa prozesuan dago, ez lodiera hutsean.
3. Materialen bateragarritasun desberdintasunak: 201, 304 eta 316L bezalako kalifikazio nagusiek beroan eta hotzean ijetzitako bertsioak dituzte; Beroan ijetzitako errendimendua azpimarratzen du, eta hotzean gainazaleko akabera eta doitasuna azpimarratzen ditu. Ohiko uste okerrak eta erantzunak
Uste okerra 1: beroan ijetzitako altzairuzko xaflak ispilu akaberetan leundu daitezke.
Ez. Beroan ijetzitako xaflek gainazaleko akats ugari dituzte, hala nola zuloak, zuloak eta erroiluen markak. Derrigorrezko leuntzea ez da oso garestia izateaz gain, azken lautasuna eta erreflektibitatea hotzean ijetzitako xaflen baino askoz txikiagoa da, eta dekorazio-efektu txarrak eragiten dituzte. Praktika hau ez da ohikoa industrian.
2. uste okerra: hotzean ijetzitako altzairuzko xaflak tolestu edo zigilatzeko oso gogorrak dira.
Hotzean ijetzitako altzairuzko xafla konbentzionalak, errekuzitu ondoren, hotzean lantzeko propietate bikainak dituzte eta guztiz egokiak dira tolestura arrunterako eta azaleko estanpaziorako. Egoera gogorrean hotzean ijetzitako materialek bakarrik dute gogortasun handiagoa eta deformazioa behar ez den egitura-aplikazioetan erabiltzen dira gehienbat.
Bidali kontsulta
Harremanetarako informazioa
-
Helbidea
Hanyu Jingu, High-tech Zone, Jinan hiria, Shandong probintzia, Txina
-
Tel
-
Posta elektronikoa
Karbono altzairua, altzairu herdoilgaitza, altzairu galvanizatua edo prezioen zerrendari buruzko kontsultak egiteko, utzi zure e-posta eta 24 orduko epean harremanetan jarriko gara.
Lotutako produktuak


Albisteen Gomendioak